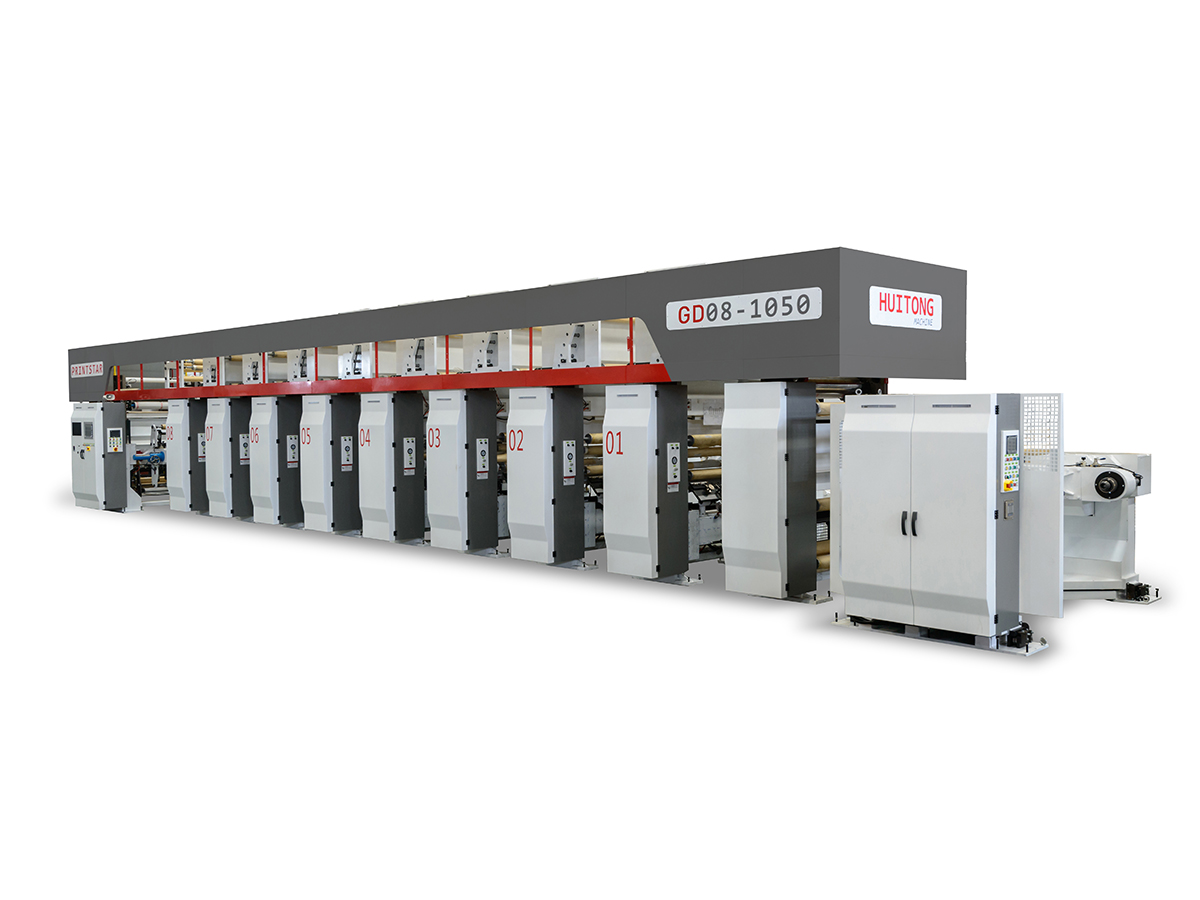
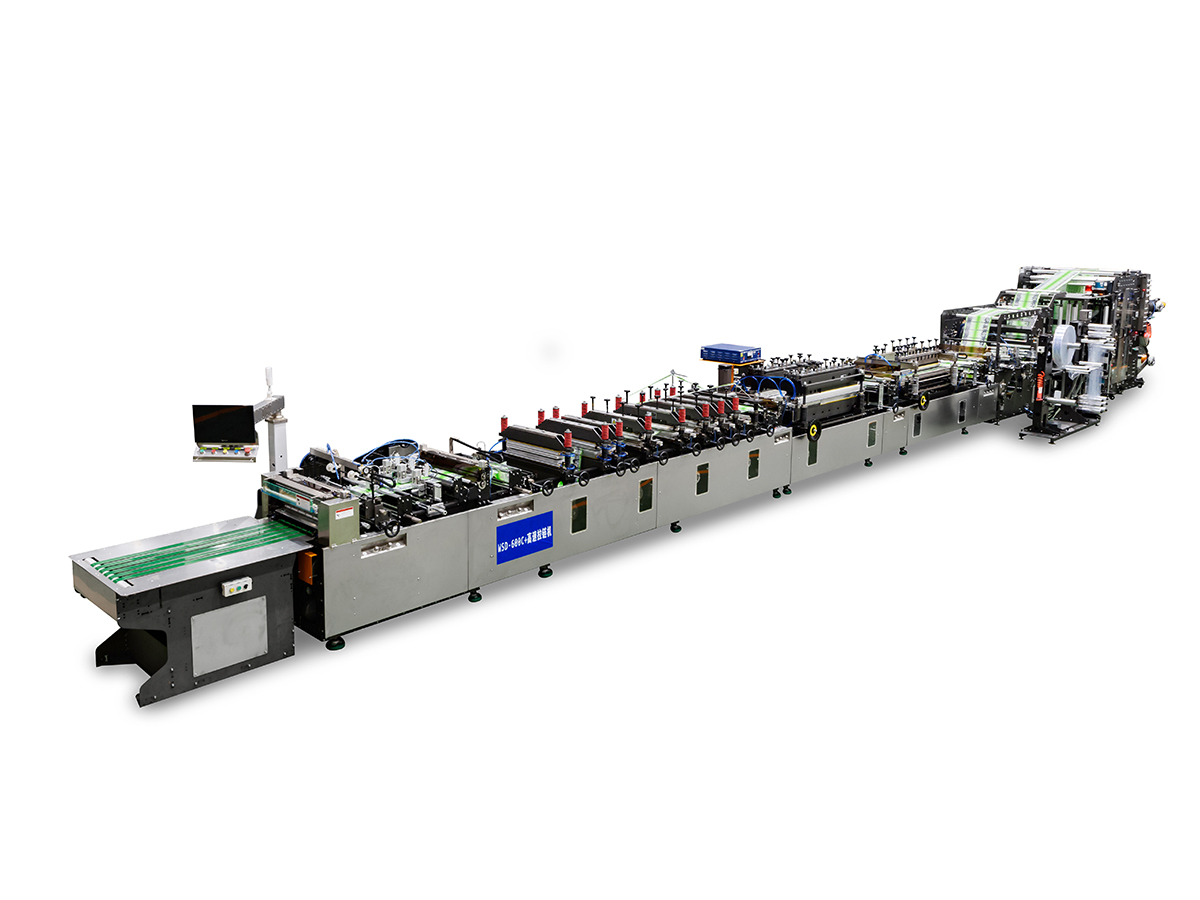
Упаковочная отрасль претерпела значительные изменения с появлением передовых технологий ламинирования. Среди этих нововведений ламинатор без растворителя является ключевым решением для производителей, стремящихся к эффективности, устойчивости и превосходному качеству продукции. В отличие от традиционных методов ламинирования, в которых используются химические растворители, в системах без растворителей используются клеевые материалы, которые склеивают подложки за счет механического и термического давления, устраняя выбросы летучих органических соединений и снижая воздействие на окружающую среду.
Ламинирование без растворителя стало предпочтительным выбором для гибкой упаковки, от упаковки пищевых продуктов до фармацевтической упаковки. Эта технология позволяет производителям добиться постоянной прочности соединения, точного контроля веса покрытия и продления срока хранения без опасностей, связанных с процессами на основе растворителей. Понимание того, как работают эти машины и их явные преимущества перед традиционными методами, имеет важное значение для профессионалов в области упаковки, инвестирующих в оборудование.
Ламинатор без растворителя — это специализированное упаковочное оборудование, предназначенное для склеивания двух или более подложек без использования химических растворителей. В системе применяются реактивные полиуретановые клеи или другие связующие вещества, не содержащие растворителей, которые отверждаются за счет контролируемого воздействия тепла и давления. Эти машины предназначены для работы с различными пленочными материалами, включая полиэтилен, полипропилен, полиэстер, алюминиевую фольгу и комбинации крафт-бумаги, обычно используемые в гибкой упаковке.
Фундаментальная архитектура бессольвентного ламинатора включает в себя несколько важных компонентов, которые работают согласованно:
Интеграция этих компонентов создает непрерывный производственный процесс, в котором материалы движутся через машину с контролируемой скоростью, а нанесение клея, склеивание и отверждение происходят одновременно.
Рабочий процесс ламинатора без растворителя следует систематической последовательности, которая обеспечивает оптимальную адгезию и качество продукции. Понимание каждого этапа позволяет понять, почему эти системы обеспечивают превосходные результаты по сравнению с традиционными методами ламинирования.
Процесс начинается с загрузки материалов подложки на станции размотки. Эти материалы, обычно поставляемые в больших рулонах, аккуратно пропускаются по пути машины. Системы контроля натяжения поддерживают постоянную силу тяги на обоих носителях для предотвращения провисания, образования складок или смещения. Прецизионные датчики контролируют положение материала и обнаруживают любые отклонения, которые могут ухудшить качество ламинирования. Регуляторы скорости гарантируют, что все материалы проходят через машину с синхронизированной скоростью, что имеет решающее значение для правильного нанесения клея и формирования соединения.
Как только материалы попадают в зону ламинирования, система нанесения клея подает контролируемое количество связующего вещества, не содержащего растворителей. Современные системы используют несколько прикладных технологий:
Скорость потока клея имеет решающее значение и должна быть тщательно откалибрована. Слишком мало клея приводит к недостаточному склеиванию и потенциальному расслоению во время использования, в то время как избыток клея приводит к образованию отходов, увеличению производственных затрат и может поставить под угрозу гибкость или барьерные свойства ламината. Усовершенствованные системы дозирования поддерживают постоянный вес покрытия в пределах жестких допусков, обычно от 3 до 8 граммов на квадратный метр в зависимости от требований применения.
Когда подложка с клеевым покрытием встречается со вторым слоем материала, ламинирующие валики или зона зажима оказывают контролируемое механическое давление. Это давление выполняет несколько функций: оно обеспечивает плотный контакт материалов, устраняет воздушные карманы, которые могут создать слабые места, равномерно распределяет клей по поверхности соединения и инициирует процесс химического сшивания реактивного клея. Давление обычно находится в диапазоне от 50 до 150 бар в зависимости от материала подложки и желаемой прочности соединения.
Нагрев необходим для ламинирования без растворителя и достижения полной прочности соединения. Машина включает в себя нагревательные элементы, расположенные после начальной зоны захвата. Они могут включать в себя:
Термический профиль определяет скорость отверждения и конечные характеристики склеивания. Температура обычно колеблется от 60 до 120 градусов по Цельсию и поддерживается в течение достаточного времени выдержки, чтобы позволить полиуретану или другому реактивному клею полностью сшить. Этот контролируемый процесс отверждения является более щадящим на термочувствительных основах по сравнению с ламинированием горячим расплавом, что снижает риск усадки, деформации или деформации пленки.
После отверждения ламинированный материал проходит зоны охлаждения, где температура постепенно снижается. Такое контролируемое охлаждение предотвращает термический стресс, который может привести к скручиванию или расслоению. Как только материал достигает температуры окружающей среды и клей полностью затвердевает, готовый ламинат наматывают на станции перемотки. Некоторые системы включают функции автоматической обрезки кромок для удаления отходов материала и обеспечения точной ширины рулона. Измерения контроля качества конечной продукции могут проводиться до того, как материал будет собран для отправки.
Рынок оборудования для бессольвентного ламинирования предлагает несколько конфигураций, предназначенных для различных производственных требований и комбинаций материалов. Понимание этих различий помогает производителям выбрать наиболее подходящую систему для своих конкретных операций.
Дуплексные системы соединяют два слоя подложки вместе, что делает их идеальными для основных применений гибкой упаковки. Эти машины, как правило, компактны и экономичны и подходят для производителей, производящих однослойные ламинированные конструкции. Простота дуплексных систем делает их отличными отправными точками для компаний, переходящих от технологии ламинирования на основе растворителей к технологии ламинирования без растворителей. Скорость обработки обычно варьируется от 50 до 200 метров в минуту, в зависимости от материала подложки и требований к клеевой системе.
A триплексный ламинатор без растворителя связывает три слоя подложки одновременно, позволяя создавать более сложные барьерные структуры. Эта конфигурация особенно ценна для приложений, требующих усиленной защиты от кислорода, влаги или пропускания света. Триплексные системы могут обрабатывать такие комбинации, как пленка-клей-фольга или пленка-клейкая бумага, создавая многослойные структуры за один проход. Возможность создания сложных композиций ламината делает триплексные системы популярными в пищевой упаковке, фармацевтике и промышленности, где барьерные характеристики имеют решающее значение.
A высокоскоростной бессольвентный ламинатор спроектирован для максимальной производительности и обычно способен обрабатывать материалы со скоростью, превышающей 250 метров в минуту. Эти системы предназначены для крупных производителей, которым необходимы объемы производства, оправдывающие инвестиции в оборудование премиум-класса. Высокоскоростные машины оснащены передовыми технологиями нагрева, прецизионными системами дозирования клея и улучшенными зонами охлаждения для поддержания качества продукции при повышенных скоростях обработки. Системы управления в высокоскоростном оборудовании особенно сложны и оснащены функциями мониторинга в реальном времени и автоматической регулировки для компенсации изменений свойств материала или условий окружающей среды.
Комби-системы сочетают в себе несколько функций ламинирования на одной платформе. Эти универсальные устройства могут переключаться между конфигурациями дуплексного, триплексного или даже четырехслойного ламинирования, что позволяет производителям обрабатывать продукцию с различными спецификациями без замены оборудования. Комбинированные ламинаторы предлагают значительную гибкость для контрактных производителей или компаний, производящих разнообразный ассортимент продукции. Хотя первоначальные инвестиции выше, чем в специализированные системы, универсальность часто приводит к лучшему общему использованию оборудования и более быстрому переключению между различными требованиями к ламинированию.
Появление технологии ламинирования без растворителя создало явные преимущества по сравнению с традиционными подходами. Понимание этих преимуществ объясняет, почему многие производители переходят на системы, не содержащие растворителей.
Ламинирование без растворителей полностью исключает выбросы летучих органических соединений, создавая более безопасную рабочую среду для персонала завода. Традиционное ламинирование на основе растворителей требует сложных систем вентиляции, оборудования для регенерации растворителей и протоколов обращения с опасными материалами. Системы, не содержащие растворителей, устраняют эти проблемы безопасности, снижают нагрузку на соблюдение нормативных требований и способствуют улучшению качества воздуха на производственных объектах. Экологические нормы во многих регионах теперь отдают предпочтение технологиям, не содержащим растворителей, или предписывают их, что делает их предпочтительным выбором для производителей, стремящихся к согласованию нормативных требований и обеспечению устойчивости.
Ламинирование без растворителей обеспечивает превосходную прочность и консистенцию соединения по сравнению с методами сухого ламинирования. Реактивные клеи, используемые в системах без растворителей, создают постоянные химические связи, которые устойчивы к расслоению даже в сложных условиях хранения, колебаниях температуры или воздействии влаги. Полученные ламинаты обладают превосходной гибкостью, стойкостью к проколу и прочностью сваривания, что необходимо для требовательных упаковочных применений. Показатели контроля качества показывают, что ламинаты, не содержащие растворителей, сохраняют структурную целостность в течение длительного срока хранения, что дает производителям уверенность в надежности продукции.
Системы без растворителей работают без простоев, связанных с растворителями. Традиционные методы ламинирования требуют производственных пауз для обслуживания системы растворителей, ремонта оборудования для восстановления или замены клеевой системы. Оборудование без растворителей работает более непрерывно, что приводит к повышению эффективной производственной мощности. Упрощенная обработка материалов и отсутствие хранилищ опасных химикатов также снижают сложность эксплуатации и накладные расходы на управление безопасностью.
Хотя первоначальные затраты на оборудование для ламинаторов без растворителя могут быть выше, чем у некоторых традиционных альтернатив, общая стоимость владения обычно благоприятствует системам без растворителя. Отказ от дорогостоящего оборудования для регенерации растворителей, снижение затрат на утилизацию отходов, минимизация затрат на соблюдение экологических требований и повышение эффективности производства в совокупности обеспечивают привлекательную окупаемость инвестиций. Многие производители окупают затраты на оборудование в течение трех-пяти лет за счет операционной экономии.
При сухом ламинировании используются клеи на водной основе, наносимые перед процессом ламинирования, тогда как при ламинировании без растворителя применяются реактивные клеи во время операции ламинирования. Системы без растворителей обеспечивают более быстрое время отверждения, лучший контроль веса клеевого покрытия, превосходную прочность сцепления и улучшенную консистенцию. Сухое ламинирование требует дополнительных этапов предварительной обработки и более длительного периода отверждения, в то время как системы без растворителей объединяют нанесение клея и склеивание в одну эффективную операцию.
| Тип технологии | Воздействие на окружающую среду | Прочность связи | Скорость обработки | Стоимость оборудования |
|---|---|---|---|---|
| Не содержит растворителей | Отлично | Очень высокий | Высокий | Премиум |
| Сухое ламинирование | Хорошо | Умеренный | Умеренный | Умеренный |
| На основе растворителей | Бедный | Высокий | Умеренный | Умеренный |
| Горячий расплав | Хорошо | Умеренный | Очень высокий | Умеренный |
Точный контроль массы клеевого покрытия представляет собой один из наиболее важных рабочих параметров при ламинировании без растворителя. Количество наносимого клея напрямую влияет на прочность соединения, стоимость производства, характеристики продукта и совместимость с подложкой. Современные ламинаторы без растворителей оснащены сложными системами, обеспечивающими постоянный вес покрытия по ширине материала и на протяжении всего производственного цикла.
Вес клеевого покрытия обычно измеряется в граммах на квадратный метр и напрямую зависит от качества ламината. Недостаточное покрытие создает слабые связи, склонные к расслоению, в то время как избыток клея приводит к перерасходу материала и увеличению затрат без улучшения характеристик. Оптимальный диапазон для большинства применений составляет от 3 до 8 граммов на квадратный метр, хотя конкретные требования варьируются в зависимости от материалов подложки и условий конечного использования. Для упаковки пищевых продуктов, требующих длительного срока хранения, может потребоваться более строгий контроль в более узких пределах.
Современные бессольвентные ламинаторы используют несколько передовых технологий для контроля нанесения клея:
Усовершенствованные системы управления постоянно контролируют фактическое покрытие клеем и автоматически корректируют норму внесения, чтобы компенсировать отклонения. Датчики обнаруживают изменения ширины материала, колебания скорости или изменения вязкости клея, запуская корректировку в реальном времени для поддержания постоянного веса покрытия. Системы регистрации данных записывают все параметры процесса на протяжении всего производства, предоставляя документацию о качестве и обеспечивая возможность отслеживания. Такой уровень контроля обеспечивает согласованность результатов от партии к партии и сокращает отходы из-за продукции, не соответствующей спецификации.
Улучшенный контроль веса покрытия напрямую снижает отходы клея. Даже небольшое снижение веса покрытия при больших объемах производства приводит к значительной экономии материала. Сокращение расхода клея на 10 % означает пропорциональное снижение затрат без ущерба для качества ламината при использовании надлежащих систем контроля. Инвестиции в технологию точного дозирования обычно приносят дивиденды за счет снижения расхода клея в течение нескольких месяцев после установки оборудования.
Технология безсольвентного ламинирования стала неотъемлемой частью современного производства гибкой упаковки, позволяя создавать сложные барьерные структуры, которые защищают качество продукции и продлевают срок ее хранения. Универсальность этих систем поддерживает разнообразные приложения в различных отраслях.
Пищевая промышленность представляет собой крупнейший сегмент применения бессольвентных ламинаторов. Многослойные ламинаты, созданные путем склеивания без растворителей, обеспечивают барьерные свойства, необходимые для защиты пищевых продуктов от проникновения влаги, кислорода, света и ароматов. Упаковка для кофе, упаковка для закусок, пакеты для жидких пищевых продуктов и асептическая упаковка — все они выигрывают от превосходных характеристик ламинатов, не содержащих растворителей. Устранение остатков растворителей обеспечивает соблюдение строгих правил контакта с пищевыми продуктами и устраняет опасения по поводу миграции растворителей в упакованные продукты.
Фармацевтические производители в значительной степени полагаются на ламинированные структуры, не содержащие растворителей, для блистерной упаковки, пакетной упаковки и многослойных барьерных пленок. Отсутствие растворителей в этих ламинатах исключает риск загрязнения и обеспечивает соответствие фармацевтическим нормативным требованиям. Превосходная прочность соединения и стабильность размеров ламинатов, не содержащих растворителей, соответствуют требованиям точности упаковки таблеток и капсул, где даже незначительное искажение пленки может повлиять на целостность запечатывания.
Помимо потребительской упаковки, ламинаты, не содержащие растворителей, применяются в промышленности, включая защитные пленки, клейкие ленты, теплоизоляционные материалы и электроизоляционные ламинаты. Стабильность размеров и термостойкость клеев, не содержащих растворителей, делают их пригодными для сложных применений, где традиционные клеи могут не сработать. Применение при высоких температурах выигрывает от превосходной термической стабильности полиуретана и других реактивных клеевых систем, используемых при ламинировании без растворителя.
В косметической упаковке используются ламинаты, не содержащие растворителей, для гибких тюбиков, пакетиков и композитных структур. Незаметный перенос остатков клея на косметическую продукцию в сочетании с эстетическими качествами чистых ламинатов, не содержащих растворителей, делает эти системы идеальными для упаковки продуктов премиум-класса. Гибкость и долговечность ламинатов, не содержащих растворителей, соответствуют требованиям к длительному обращению и сроку хранения косметической продукции.
Инвестиции в оборудование представляют собой важное капитальное решение для производителей упаковки. Понимание динамики цен на ламинаторы без растворителей и расчет окупаемости инвестиций требует учета множества факторов, помимо первоначальной стоимости покупки.
Цены на бессольвентные ламинаторы значительно варьируются в зависимости от нескольких параметров:
Помимо покупки оборудования, производители должны оценить текущие эксплуатационные расходы, включая расходы на клейкие материалы, потребление энергии, требования к техническому обслуживанию и наличие запасных частей. Современные системы, не содержащие растворителей, обычно демонстрируют более низкие общие эксплуатационные затраты, чем традиционное оборудование на основе растворителей, несмотря на более высокие первоначальные инвестиции. Отсутствие систем восстановления растворителей, снижение затрат на обработку опасных материалов и минимизация затрат на соблюдение экологических требований способствуют благоприятной долгосрочной экономике.
Эффективный расчет рентабельности инвестиций должен учитывать несколько потоков создания ценности: увеличение производственных мощностей, сокращение отходов за счет повышения эффективности, устранение затрат, связанных с растворителями, снижение расходов на соблюдение экологических требований и потенциальное повышение цен на продукты, созданные с использованием технологии, не содержащей растворителей. Многие производители достигают окупаемости оборудования в течение трех-семи лет, при этом значительно продлевается срок службы, что позволяет значительно продлить срок окупаемости. Оборудование обычно сохраняет производительность в течение 10–15 лет при правильном обслуживании, что обеспечивает значительную совокупную выгоду.
Машины для ламинирования без растворителей подходят для различных комбинаций материалов подложек, что позволяет производителям разрабатывать ламинаты, оптимизированные для конкретных требований применения. Понимание совместимости материалов обеспечивает успешное ламинирование и оптимальные характеристики конечного продукта.
Полиэтиленовые и полипропиленовые пленки представляют собой наиболее распространенные ламинированные материалы из-за их экономичности и доступности. Полиэфирные пленки обеспечивают улучшенные барьерные свойства и долговечность для требовательных применений. Полиэтилен низкой плотности хорошо подходит для применений, где важна гибкость, тогда как полиэтилен высокой плотности обеспечивает превосходную жесткость. Все традиционные пленочные материалы эффективно соединяются с клеевыми системами, не содержащими растворителей, при условии оптимизации подготовки поверхности и параметров процесса.
Алюминиевая фольга обеспечивает превосходную защиту от кислорода и влаги, необходимую для продуктов с длительным сроком хранения. Клеи, не содержащие растворителей, надежно приклеиваются к поверхностям фольги, создавая ламинаты, устойчивые к расслаиванию даже в сложных условиях хранения. Сочетание пленки и фольги посредством ламинирования без растворителя создает многослойные структуры с исключительными барьерными характеристиками. Толщина фольги обычно колеблется от 6 до 20 микрометров, при этом выбор толщины зависит от требований к барьеру и соображений стоимости.
Крафт-бумага и специальная бумага представляют собой важные материалы для экологически безопасной упаковки. Ламинирование без растворителя эффективно склеивает бумажные материалы, создавая ламинаты, сочетающие целостность бумаги с защитными свойствами пленки. Эти комбинации обеспечивают барьер против влаги и структурное усиление в композитных упаковочных конструкциях. Бумажные основы обычно требуют немного других параметров процесса, чем пластиковые пленки из-за их пористости и чувствительности к влаге.
Современные материалы, включая металлизированные пленки, ориентированные пленки и подложки с покрытием, можно ламинировать с использованием технологии без растворителей при тщательном контроле условий процесса. Ткани и нетканые материалы интегрируются в ламинированные структуры для специализированного применения, включая промышленный текстиль и композиты. Универсальность технологии ламинирования без растворителя способствует инновациям в сочетании материалов.
Правильная эксплуатация и техническое обслуживание машин для ламинирования без растворителей обеспечивает стабильное качество продукции, продление срока службы оборудования и оптимальную окупаемость инвестиций. Понимание основных технических характеристик и требований к техническому обслуживанию имеет важное значение для персонала завода, ответственного за управление оборудованием.
Стандартное оборудование для ламинирования без растворителя обычно работает при следующих параметрах:
Регулярное техническое обслуживание предотвращает деградацию оборудования и продлевает срок его службы. Ежедневное обслуживание включает проверку прижимных роликов на наличие загрязнений или отложений, проверку систем контроля натяжения, проверку уровня подачи клея и мониторинг показаний температуры. Еженедельные процедуры включают очистку наносимых головок для предотвращения засорения клея, проверку точности манометра и проверку работы системы охлаждения. Ежемесячное техническое обслуживание включает полную проверку оборудования, измерение зазоров прижимных роликов, проверку точности системы управления и документирование всех рабочих параметров.
Комплексные программы профилактического обслуживания сокращают непредвиденные простои и продлевают срок службы оборудования. Программы обычно включают плановую замену изнашиваемых компонентов, включая прижимные ролики, элементы наносящей головки, уплотнения и нагревательные элементы. Смазка подшипников, проверка уплотнений и замена изношенных прокладок предотвращают утечку и загрязнение жидкости. Ежегодные профессиональные сервисные проверки выявляют потенциальные проблемы до того, как они перерастут в сбои оборудования.
Эффективное устранение неполадок позволяет быстро решать распространенные проблемы, сводя к минимуму перебои в производстве. Пятна холодного соединения указывают на недостаточное давление или температуру и требуют корректировки параметров процесса. Чрезмерное использование клея предполагает неправильную калибровку дозирующей системы или проблемы с вязкостью клея. Расслоение после отверждения может указывать на недостаточное клеевое покрытие, недостаточное давление во время склеивания или недостаточную температуру отверждения. Сморщивание подложки обычно возникает из-за неправильного контроля натяжения и требует корректировки настроек станций размотки и перемотки. Производители оборудования предоставляют подробные руководства по устранению неполадок, помогающие эффективно решать проблемы.
Индустрия ламинирования без растворителей продолжает развиваться благодаря технологическим достижениям, направленным на эффективность, экологичность и качество продукции. Понимание новых тенденций помогает производителям принимать обоснованные решения об инвестициях в оборудование, соответствующие будущим направлениям рынка.
Современные бессольвентные ламинаторы все чаще включают в себя технологии Индустрии 4.0, включая сбор производственных данных в реальном времени, алгоритмы профилактического обслуживания и возможности удаленного мониторинга. Подключенное к Интернету оборудование позволяет производителям отслеживать показатели производительности, прогнозировать требования к техническому обслуживанию и оптимизировать производственные параметры из централизованных центров управления. Алгоритмы искусственного интеллекта анализируют исторические данные, чтобы предлагать улучшения процессов и выявлять недостатки.
Разработка передовых реактивных клеевых систем продолжает улучшать характеристики ламината, одновременно снижая воздействие на окружающую среду. Полиуретановые клеи на биологической основе, полученные из возобновляемых ресурсов, обеспечивают преимущества устойчивости без ущерба для прочности сцепления или характеристик отверждения. Реактивные системы на водной основе представляют собой еще одну новую категорию, предлагающую дополнительные экологические преимущества. Эти инновации в области клея способствуют постоянному совершенствованию возможностей технологии ламинирования без растворителей.
Экологические нормы продолжают стимулировать переход промышленности к технологиям, не содержащим растворителей. Новые правила, ограничивающие выбросы летучих органических соединений и использование растворителей, ускоряют внедрение систем ламинирования без растворителей. Производители все чаще рассматривают оборудование, не содержащее растворителей, как стратегическую инвестицию, способствующую соблюдению экологических требований и достижению целей устойчивого развития. Правила расширенной ответственности производителей в некоторых регионах создают стимулы для продуктов, созданных с использованием технологии, не содержащей растворителей.
Производители оборудования постоянно совершенствуют возможности скорости и эффективности обработки. Последние разработки в области технологий нагрева, усовершенствованные системы охлаждения и оптимизированное дозирование клея позволяют повысить производительность отдельных единиц оборудования. Такое повышение эффективности помогает производителям достигать более высокой производительности без пропорционального увеличения инвестиций в капитальное оборудование.
При ламинировании без растворителя используются реактивные клеи, наносимые в процессе ламинирования, которые связывают подложки посредством химического сшивания, инициируемого под действием тепла и давления. Летучие органические соединения не выделяются. При ламинировании на основе растворителей применяется клей, содержащий органические растворители, которые испаряются во время отверждения, выделяя эти соединения в окружающую среду. Системы без растворителей обеспечивают превосходную экологическую безопасность, лучшую прочность сцепления и устраняют сложности эксплуатации, связанные с растворителями.
Большинство применений ламинирования без растворителя работают в диапазоне веса покрытия от 3 до 8 граммов на квадратный метр. Конкретные требования варьируются в зависимости от материалов подложки, желаемой прочности соединения и условий конечного использования. В пищевой упаковке часто используется нижний предел веса покрытия, в то время как для требовательных промышленных применений может потребоваться более высокий вес покрытия. Точные системы дозирования обеспечивают равномерное внесение в пределах заданных допусков.
Время отверждения зависит от конкретной используемой клеевой системы, температуры процесса и материала основы. Большинство клеевых систем, не содержащих растворителей, достигают первоначального схватывания в течение нескольких минут после ламинирования, что позволяет немедленно собрать материал. Для достижения полного отверждения до максимальной прочности сцепления обычно требуется от 24 до 72 часов при температуре окружающей среды, хотя повышенные температуры во время обработки ускоряют этот срок. Производители обычно допускают по крайней мере ночевку перед тем, как подвергнуть ламинат воздействию жестких условий конечного использования.
Технология без растворителей подходит для всех обычных гибких упаковочных материалов, включая полиэтилен, полипропилен, полиэфирные пленки, алюминиевую фольгу, крафт-бумагу и их комбинации. Более специализированные материалы, включая металлизированные пленки, ориентированные пленки и нетканые материалы, можно ламинировать с оптимизированными параметрами процесса. Универсальность клеевых систем, не содержащих растворителей, способствует инновациям в сочетании материалов.
В современных машинах используются сложные системы дозирования, в том числе экструзионные головки с прецизионным шнековым управлением, насосная подача с контролем расхода и головки для нанесения щелевых головок, равномерно распределяющие клей по ширине подложки. Датчики постоянно контролируют норму внесения и автоматически корректируют изменения ширины материала, скорости обработки или свойств клея. Такое управление с обратной связью гарантирует, что вес покрытия останется в пределах заданных допусков на протяжении всего производственного цикла.
Системы, не содержащие растворителей, полностью исключают выбросы летучих органических соединений, создавая более безопасные условия на рабочем месте и снижая воздействие на качество воздуха. Они устраняют необходимость в дорогостоящем оборудовании для регенерации растворителей, снижают требования к обращению с опасными материалами и упрощают соблюдение нормативных требований. Эти экологические преимущества способствуют улучшению показателей корпоративной устойчивости и способствуют достижению целей экологической сертификации.
Системы без растворителей обычно требуют меньшего обслуживания, чем оборудование на основе растворителей, из-за отсутствия систем обработки растворителей и оборудования для регенерации. Регулярное техническое обслуживание включает проверку прижимных роликов, проверку подачи клея и контроль температуры. Программы профилактического обслуживания обычно включают ежегодное профессиональное обслуживание и периодическую замену изнашиваемых компонентов. Общая нагрузка на техническое обслуживание ниже, чем у традиционных технологий, что снижает сложность эксплуатации.
Сроки окупаемости оборудования обычно составляют от трех до семи лет в зависимости от объема производства, ассортимента продукции и текущих базовых показателей деятельности. Источники экономии включают устранение затрат, связанных с растворителями, сокращение отходов за счет повышения эффективности, минимизацию затрат на соблюдение экологических требований и улучшение производственных мощностей. Многие производители достигают измеримого снижения затрат в течение первого года эксплуатации, при этом совокупная экономия существенно возрастает в течение срока службы оборудования.
Да, особенно комбинированные и многоцелевые ламинаторы без растворителей, разработанные с возможностью гибкой конфигурации. Эти системы могут переключаться между дуплексным, триплексным или специализированным режимами ламинирования в соответствии с различными характеристиками продукта. Клеевые системы можно заменить относительно быстро, а большая часть современного оборудования включает в себя процедуры быстрой настройки, обеспечивающие эффективную смену продуктов. Такая гибкость делает системы, не содержащие растворителей, подходящими для контрактных производителей и компаний с разнообразным ассортиментом продукции.
Температура обработки должна быть оптимизирована для каждой комбинации материалов подложки, чтобы обеспечить эффективное отверждение клея и предотвратить деградацию подложки. Термочувствительные пленки требуют более низких температурных профилей с увеличенным временем выдержки, в то время как более прочные материалы выдерживают более высокие температуры, что обеспечивает более быстрое отверждение. Современные системы управления позволяют детально настраивать температурные профили для конкретных комбинаций материалов, предотвращая термические повреждения и обеспечивая при этом полное сшивание клея.
Связаться с нами
Рекомендуемые продукты


Объединяете усилия с Huitong
Настройте свое решение по гибкому упаковочному оборудованию
Запросить сейчас
Продукция
СВЯЖИТЕСЬ С НАМИ

Тел: +86-0510-86328508
+86-0510-86324508
Моб: +86-13914908980
Эл.почта: [email protected]
АДРЕС: № 429, Улица Сичжан, поселок Гушань, город Цзянъинь, провинция Цзянсу, Китай.

 English
 русский
 Español
 عربى