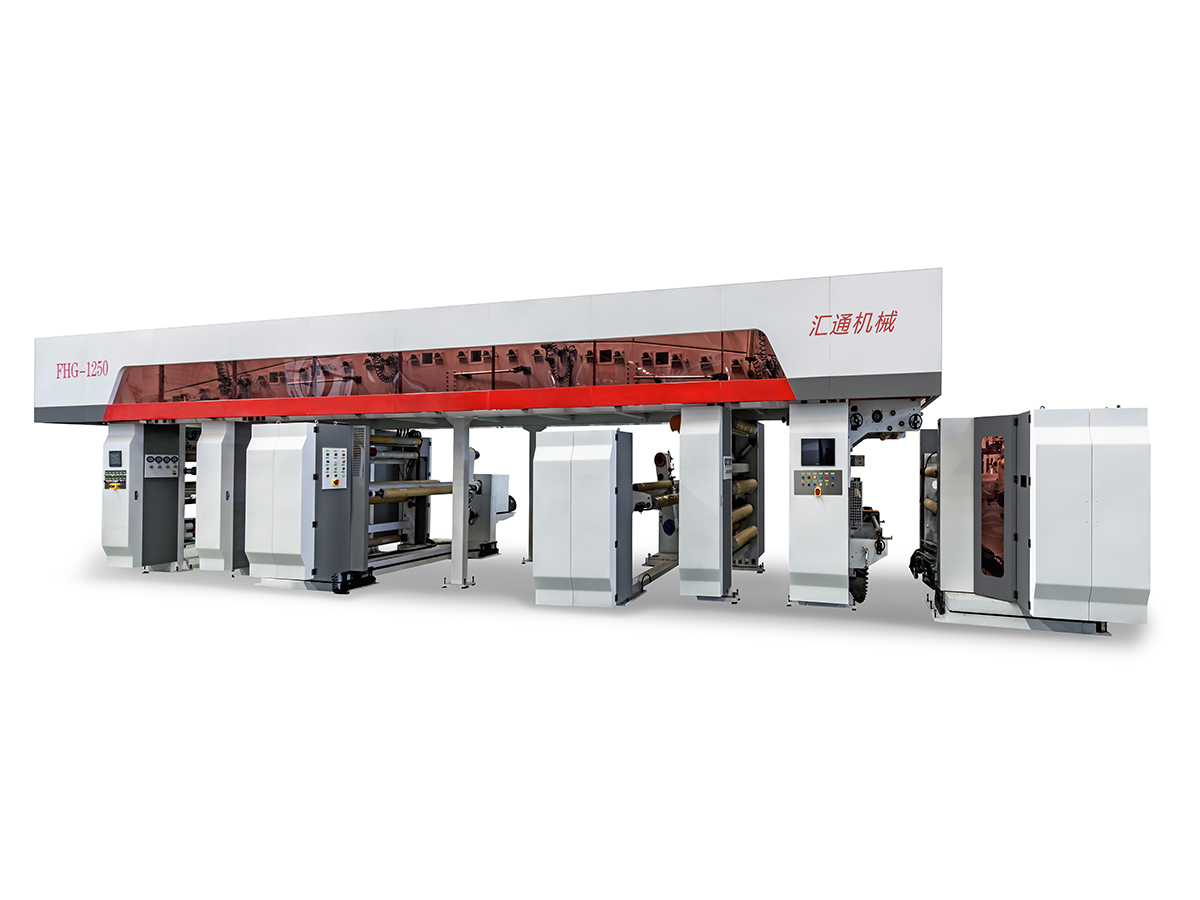
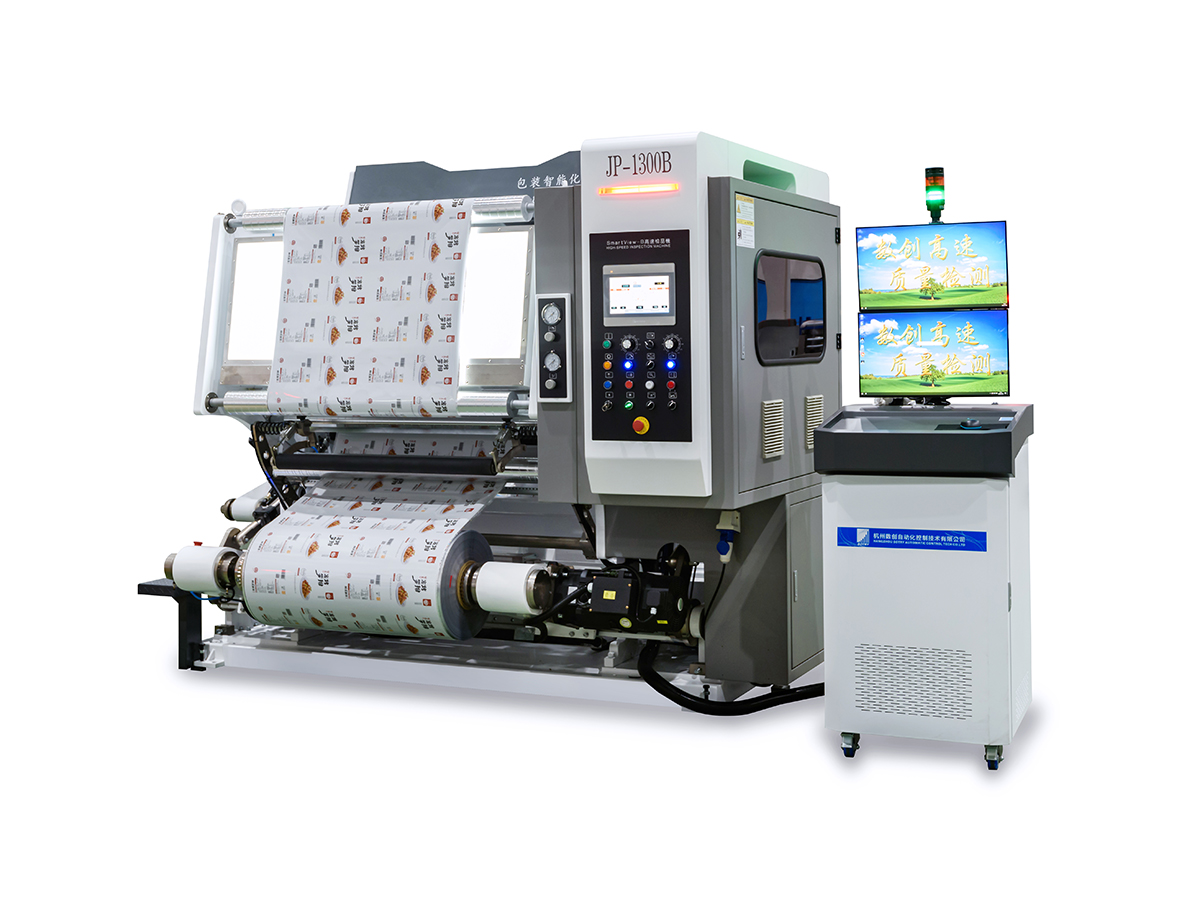
В производстве гибкой упаковки в ландшафте незапланированных простоев преобладают два вида отказов: преждевременное отделение пломбы и смещение регистрации. На первый взгляд это выглядит как отдельные механические неисправности. На самом деле у них есть общая основа — недостаточный контроль натяжения, прогрессирование механического износа и дрейф параметров.
Данные анализа производительности оборудования показывают, что 60–70% неожиданных остановов оборудования на линиях гибкой упаковки происходят из-за четырех основных типов отказов. Среди них износ уплотнительных губок, неправильное считывание датчика регистрационной метки и дрейф натяжения пленки занимают первые три позиции. Каждая из этих коренных причин проявляется по-разному, но связана с одним и тем же основным недостатком технического обслуживания: реактивным ремонтом, а не профилактическим вмешательством.
Неисправности уплотнений влекут за собой немедленные последствия — утечку продукта, отзыв клиентов и штрафные санкции со стороны регулирующих органов. Ошибки при регистрации одинаково дорого обходятся, приводя к отклонению партии, накоплению отходов и жалобам клиентов, которые подрывают репутацию бренда. Однако и то, и другое можно полностью предотвратить с помощью структурированной дисциплины обслуживания.
В этой статье представлен гибкое упаковочное оборудование Структура обслуживания, предназначенная для одновременного устранения обоих видов сбоев, с использованием многоуровневого подхода: ежедневные точки взаимодействия, еженедельные проверки и ежемесячные глубокие погружения. Цель ясна: вмешиваться до образования металлолома, а не после него.
Наиболее эффективное окно технического обслуживания — это окно, которое происходит каждую смену. Эти регулярные проверки устанавливают базовую эксплуатационную целостность, которую более сложные процедуры не смогут восстановить, если их пропустить. 15-минутный ежедневный ритуал, выполняемый с точностью и строго документированный, может уменьшить количество сбоев, связанных с пломбой, на 30-40% в течение первого месяца.
Уплотняющая губка представляет собой финальный критически важный интерфейс между оборудованием и продуктом. Любое загрязнение в этой зоне напрямую нарушает целостность уплотнения из-за неравномерной теплопередачи и распределения давления.
Почему это важно: Остатки полимера на поверхности челюстей создают теплоизоляционный слой. Это приводит к «ложной герметизации»: визуально герметизация кажется целостной, но прочность на разрыв не соответствует техническим характеристикам. Отложения остатков полимера толщиной 2 мм могут снизить фактическое давление уплотнения на 15–20 %, что делает уплотнение уязвимым к утечкам при обычных нагрузках при обращении.
Точность регистрации полностью зависит от надежности датчика. Неверно считанный сигнал распространяется как систематическая ошибка по всей партии.
Почему это важно: Неверное считывание показаний датчика представляет собой наиболее коварный вариант сбоя регистрации. С механической точки зрения оборудование работает нормально, но система управления получает неправильные данные о местоположении. Это создает систематическое смещение, которое накапливается на протяжении всего производственного цикла. В отличие от спорадических ошибок, дрейф датчика приводит к появлению партий, в которых каждый отдельный продукт компенсируется на одну и ту же сумму — сделать ошибку невидимой до поступления жалоб от клиентов.
Механический путь пленки через оборудование не должен иметь препятствий, складок и смещений.
Еженедельные процедуры устанавливают измеримые стандарты и предотвращают превращение незначительного отклонения в катастрофический отказ. Эти проверки требуют прецизионных инструментов и документированных критериев приемки.
Равномерность давления уплотнения по ширине зажима имеет основополагающее значение для стабильного качества уплотнения. Отклонение от параллельности напрямую вызывает распределение перепада давления.
Целевая спецификация: Допуск на параллельность плюс-минус 0,05 мм по всей ширине поверхности уплотнения.
Плохая параллельность создает «клиновое» распределение давления — чрезмерное сжатие с одной стороны и недостаточное давление с другой. Неадекватная сторона будет допускать утечку информации в ходе стресс-тестирования.
Натяжение пленки — это входная переменная, которая одновременно влияет как на качество сварки, так и на качество совмещения. Даже незначительные отклонения напряжения приводят к сбоям в дальнейшем.
Ключевые параметры:
Данные исследований показывают, что отклонение натяжения на 2 Ньютона может привести к проценту брака в 3% при скорости линии 110 метров в минуту, что соответствует примерно 1800 дефектным упаковкам в час при типичных объемах производства.
Еженедельные регистрационные испытания определяют, сохраняет ли система управления точность или постепенно отклоняется.
Критический момент: сами механизмы автоматического отклонения могут выйти из строя. Неправильно выровненный рычаг отбраковки приведет к выбросу хорошего продукта или отказу от дефектного продукта. Это создает «тихую потерю лома» — бракованные продукты покидают линию, но никогда не появляются в учетных записях брака, поскольку механизм брака никогда не работал должным образом. Еженедельно подтверждайте выравнивание рычага отклонения.
Ежемесячные процедуры касаются более глубоких физических процессов, регулирующих качество печати и регистрации. Эти вмешательства требуют технических знаний и точных измерительных инструментов.
Качество уплотнения критически зависит от равномерного распределения температуры по всей ширине зажима. Градиенты температуры создают переменную прочность уплотнения.
Процедура:
Критические данные: Температура уплотняющей губки, которая на 8 градусов ниже спецификации, приводит к гарантированным утечкам. Это не предельный параметр, при котором можно добиться успеха «достаточно близко». Даже отклонение в 3-4 градуса существенно снижает прочность уплотнения, а при термоциклировании (распространенном при высокоскоростном производстве) оно становится катастрофическим.
Кроме того, откалибруйте ПИД-регулятор температуры, чтобы он соответствующим образом реагировал на изменения заданных значений. Медленный отклик позволяет температуре дрейфовать; слишком агрессивная реакция вызывает колебания.
Точность регистрации зависит от точной интерпретации датчика и реакции компенсатора. Физической основой ошибки регистрации является позиционное смещение между ранее напечатанными метками и вновь нанесенными метками. Механизмы компенсации исправляют это, регулируя натяжение пленки между печатными станциями: положительная деформация замедляет существующие метки, отрицательная — опережает их. Задержка или превышение компенсации создает постоянную волну регистрации.
Режущие и запаивающие лезвия постоянно изнашиваются. Тупые или поврежденные лезвия не могут выполнять свою функцию.
Когда сбои происходят, несмотря на дисциплину технического обслуживания, систематическая диагностика определяет основную причину и соответствующее решение.
В следующей таблице наблюдаемые симптомы неисправности уплотнения соотносятся с вероятными основными причинами и соответствующими мерами по техническому обслуживанию:
| Симптом | Вероятная основная причина | Действия по техническому обслуживанию |
|---|---|---|
| Неодинаковая прочность уплотнения по ширине челюсти | Отклонение параллельности челюстей | Калибровка щупом поверхностей челюстей |
| Утечка сосредоточена в низкотемпературной зоне | Локальный отказ нагревательного элемента | Многоточечное картирование температуры термопарой |
| Уплотнение имеет дефекты, похожие на точечные отверстия. | Унос инородных частиц в зону уплотнения | Проверьте систему подачи продукта и чистоту уплотнительных зажимов. |
| На краю уплотнения видно выдергивание или разрыв волокна. | Слишком высокая температура или давление уплотнения. | Постепенно уменьшайте параметры T-V-P и повторите тестирование. |
| Симптом | Вероятная основная причина | Действия по техническому обслуживанию |
|---|---|---|
| Периодически возникают ошибки регистрации | Эксцентриситет направляющего ролика или износ подшипника | Измерьте биение роликов; замените, если превышение допуска |
| Величина ошибки коррелирует со скоростью линии. | Задержка регулирования обратной связи по натяжению | Калибровка реакции системы натяжения с обратной связью |
| Один цвет последовательно смещен | Несоосность энкодера или датчика на этой станции | Очистите датчик; проверьте качество и позиционирование сигнала энкодера |
| Регистрация смещается после изменения продукта | Параметры рецепта не полностью загружены или откалиброваны. | Проверьте точность вызова рецептов HMI; запустить расширенную тестовую печать |
Дисциплина технического обслуживания напрямую влияет на финансовые показатели. Данные сопоставимых производственных предприятий демонстрируют измеримое воздействие:
Ценность этого упаковочное оборудование Основа технического обслуживания заключается не в самой проверке, а в предотвращении сбоев до того, как они приведут к браку. Неисправности уплотнений и ошибки регистрации имеют общие общие причины: нестабильность натяжения, температурное несоответствие и прогрессирование механического износа. Единая стратегия обслуживания охватывает все три одновременно.
Начните с принятия этого контрольного списка как есть, выполняя ежедневные и еженедельные процедуры с абсолютной последовательностью в течение 30 дней. Документируйте каждое обнаружение. Через 30 дней проанализируйте данные и настройте контрольный список для вашей конкретной модели оборудования, пленочных материалов и производственной среды. Настройте интервалы проверок и пороговые значения параметров на основе собственных базовых показателей и моделей деградации.
Четко определите ответственность: назначьте одного начальника смены, ответственного за качество ежедневного технического обслуживания, и одного супервайзера за еженедельные проверки. Создайте график ротации для ежемесячного глубокого обслуживания с участием самого опытного технического специалиста. Проводите краткие еженедельные обзорные встречи для обсуждения результатов технического обслуживания и возникающих проблем.
Самое главное, относитесь к этому как к профилактика, а не реакция . Цель состоит в том, чтобы вмешаться до того, как возникнет брак, а не после того, как проявится сбой. Когда техническое обслуживание становится стандартной рабочей процедурой, а не аварийным пожаротушением, надежность оборудования и качество продукции достигают уровня, который кажется невероятным для предприятий, которые жили с хроническими сбоями.
Сварочные губки следует очищать после каждого производственного цикла или минимум каждые 4 часа, если один и тот же продукт используется непрерывно. Интервал очистки зависит от типа материала: пленки с клейкой основой требуют более частой очистки, чем пленки без клея. Ежедневно следите за внешним видом челюсти; если видны скопления остатков, увеличьте частоту чистки независимо от запланированных интервалов. Никогда не допускайте накопления более тонкой полимерной пленки, поскольку это напрямую снижает эффективность герметизации.
Риск утечки через уплотнение значительно возрастает, когда температура зажимов падает на 3–4 градуса Цельсия ниже заданной. При отклонениях в 8 градусов Цельсия и более скорости утечки становятся неприемлемыми. Температурная стабильность более важна, чем абсолютная точность: зажим, постоянно работающий при температуре на 5 градусов ниже заданного значения, по-прежнему будет обеспечивать приемлемые уплотнения, если он остается стабильным, тогда как зажим, колеблющийся на плюс-минус 3 градуса вокруг заданного значения, создаст переменную прочность уплотнения и более высокий уровень дефектов. Инвестируйте в качественный контроль температуры, чтобы поддерживать стабильность в пределах плюс-минус 2 градуса по Цельсию.
Комплексное ежемесячное обслуживание обычно занимает 2–3 часа при условии, что все оборудование правильно выключено и инструменты доступны. Это время включает в себя калибровку тепловой системы, проверку системы регистрации, проверку лезвия и документацию. Распределение процедур на два сеанса (один для термической обработки, другой для систем регистрации) может уменьшить сбои в производственном графике. Никогда не пытайтесь проводить ежемесячное обслуживание, пока оборудование работает или тепло на ощупь.
Немедленно остановите производство и выполните процедуру диагностики ошибки регистрации (см. диагностическую таблицу). Чаще всего проблема связана с загрязнением датчика или отклонением натяжения пленки. Начните с очистки оптических датчиков и проверки натяжения пленки. Если ошибка сохраняется, проверьте качество сигнала энкодера и реакцию компенсатора. Не возобновляйте производство до тех пор, пока погрешность не станет стабильно ниже 0,5 мм на тестовом образце из 10 пакетов. Запуск производства с видимыми ошибками регистрации только увеличивает количество брака и задерживает устранение первопричин.
Нет. Разные материалы разрушают оборудование с разной скоростью. Например, пленки с клейкой основой требуют более частой чистки зажимов, чем пленки без клея, поскольку остатки клея быстро накапливаются. Более толстые пленки подвергают системы натяжения иной нагрузке, чем тонкие пленки. Обратитесь к технической документации вашего поставщика пленки для получения инструкций по конкретному оборудованию и отслеживайте собственные данные о производительности для оптимизации интервалов. Представленный здесь график технического обслуживания представляет собой отправную точку, соответствующую отраслевым стандартам; ваше оборудование и материалы могут требовать корректировок с учетом местного опыта.
Считайте оборудование неизвестным базовым состоянием. Выполняйте полный ежедневный цикл технического обслуживания, документируя каждое обнаружение. Сфотографируйте и измерьте все ключевые компоненты: параллельность челюстей, толщину лезвия, тепловой профиль, сигналы энкодера. Это определит вашу отправную точку. Затем строго выполняйте еженедельные и ежемесячные процедуры. В течение 30–60 дней вы определите, какие компоненты полезны, а какие требуют немедленного внимания. Прежде чем приступить к полному профилактическому обслуживанию, уделите первоочередное внимание исправлению наиболее критических дефектов (несоответствие температуры, загрязнение датчиков, износ ножей). Ваша базовая документация становится эталоном для измерения улучшений.

Связаться с нами
Рекомендуемые продукты

Объединяете усилия с Huitong
Настройте свое решение по гибкому упаковочному оборудованию
Запросить сейчас
Продукция
СВЯЖИТЕСЬ С НАМИ

Тел: +86-0510-86328508
+86-0510-86324508
Моб: +86-13914908980
Эл.почта: [email protected]
АДРЕС: № 429, Улица Сичжан, поселок Гушань, город Цзянъинь, провинция Цзянсу, Китай.

 English
 русский
 Español
 عربى